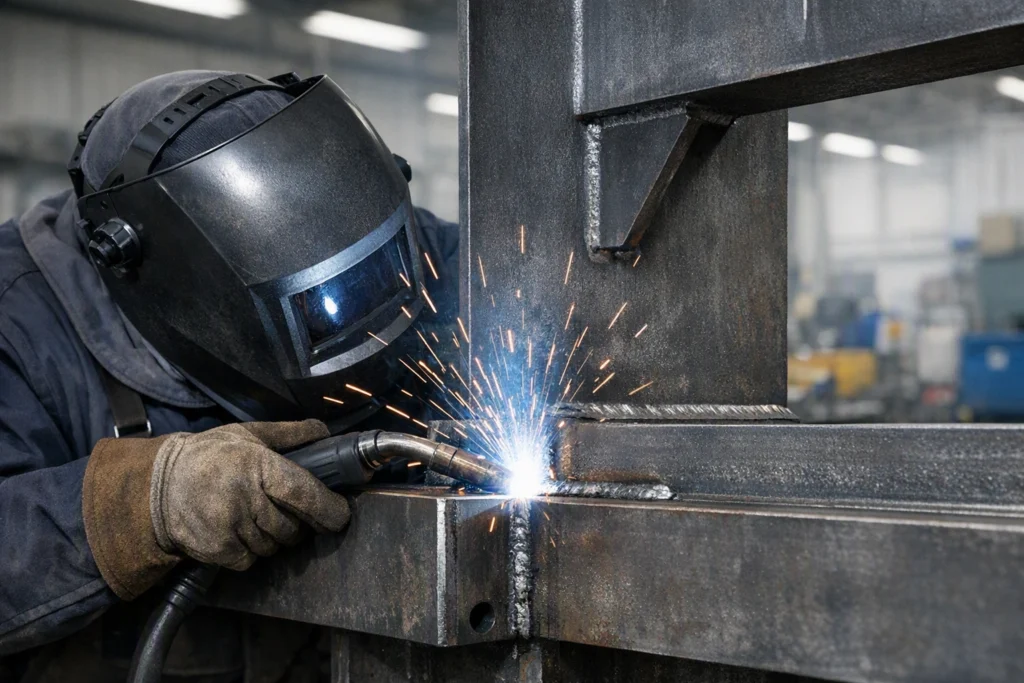
Дефекты сварных швов: отклонения от требований нормативной документации и проекта. К ним относят поры, шлаковые включения, непровар, подрез, кратер, трещины, прожог и наплыв. Появляются они из-за плохой подготовки кромок, неверного режима сварки, влажных электродов, загрязнённой поверхности или усадки металла. Классифицируют дефекты по ГОСТ Р ИСО 6520-1-2012, исправляют зачисткой, переваркой или вырезкой повреждённого участка. Методы контроля описаны в отдельной статье «Контроль сварных швов».
Какие бывают дефекты сварных швов
В таблице собраны дефекты, которые мы чаще всего видим при операционном и приёмочном контроле швов на своих объектах. У каждого своя причина и свой способ исправления.
Как выявляем: визуальный контроль выявляет подрез, наплыв, кратер, прожог и поверхностные трещины. Поры, шлак, непровар и внутренние трещины показывает инструментальный контроль: ультразвук или радиография по схеме контроля из проекта.
| Дефект | Что это | Причина | Как исправляют |
|---|---|---|---|
| Поры (газовые) | Пустоты в металле шва | Влажные электроды, загрязнённая поверхность, сквозняк | Вырезать с запасом, заварить |
| Шлаковые включения | Шлак внутри шва | Плохая очистка предыдущего слоя, низкий ток | Вырубить или вырезать, заварить |
| Непровар | Кромки не сплавились | Низкий ток, узкая разделка, высокая скорость | Вырезать участок, разделать заново, переварить |
| Подрез | Врез в основной металл по кромке шва | Высокий ток, длинная дуга, неверный угол | Вырубить подрез глубже допуска и заварить, затем зачистить |
| Кратер | Углубление в конце шва | Обрыв дуги без заполнения кратера | Заполнить кратер, зачистить |
| Трещина | Разрыв металла шва или околошовной зоны | Усадка, водород, недостаточный прогрев | Вырезать трещину с запасом, заварить по технологии |
| Прожог | Сквозное отверстие в шве | Слишком высокий ток, тонкий металл, зазор | Заварить прожог с подкладкой или вставкой |
| Наплыв | Металл шва стёк мимо кромки | Низкая скорость, неправильный угол, длинная дуга | Снять наплыв, переварить |
| Неравномерный катет | Разный размер шва по длине | Нестабильный режим, неровная скорость | Переварить с выдержкой размера катета |
Почему появляются дефекты
Главная причина в подготовке. Если кромки не разделаны по чертежу, зазор не выдержан, притупление не выдержано, шов начинает «плыть»: металл не проваривает корень или стекает мимо.
Вторая причина в режиме. Ток, напряжение и скорость должны соответствовать аттестованной технологии сварки. Низкий ток даёт непровар, высокий даёт подрез и прожог.
Третья причина в состоянии металла и электродов. Ржавчина, масло, влага на кромках и влажные электроды дают поры и шлак. Водород из влаги даёт трещины.
Четвёртая причина в усадке. Толстый металл и жёсткие конструкции тянут шов при остывании. Без прогрева и правильной последовательности сварки появляются трещины.
Дефекты по способам сварки: РД, РАД, МП, МАДП
У каждого способа свой набор брака. Ниже четыре кода способов сварки из наших свидетельств НАКС. Причина различий в самом процессе: своя длина дуги, свой объём ванны и своя защита металла.
РД: ручная дуговая сварка покрытым электродом. Шов ведут короткими участками, дугу часто гасят. Отсюда два типовых дефекта: незаполненный кратер в конце шва и шлак там, где снова зажгли дугу. Сырые электроды и непросушенное покрытие дают поры.
РАД: ручная аргонодуговая сварка. Дугу держит вольфрам, металл защищает аргон. Если ванну плохо защитили или газ подали позже, в шве остаются поры и оксидные включения. Вольфрамовый электрод может коснуться ванны, тогда в металле остаётся вольфрамовое включение. Ещё один дефект, подрез по кромке, когда ток велик, а присадку подают медленно.
МП: механизированная сварка плавящимся электродом в защитном газе. Металл держит газовая струя. Всё, что её сдувает, оставляет поры: сквозняк от ворот, вытяжка над столом, работа соседнего поста. Влага и ржавчина на кромках дают то же самое: водород не успевает выйти из ванны. Ещё один частый дефект, подрез по кромке, когда горелку ведут быстрее, чем нужно.
МАДП: механизированная аргонодуговая сварка плавящимся электродом. Ванна больше, чем у РАД, поэтому наплыв и гуляющий катет встречаются чаще. Поры появляются, когда защиту сдувает или газа не хватает на длинный шов.
Аттестацию сварки проводили по документу РД 03-615-03, в нём записаны те же четыре способа. Способ выбираем под узел: МП и МАДП на длинные прямые швы, РД на короткие и монтажные стыки, РАД на тонкий металл и ответственные стыки. Под каждый способ своя карта режимов, объём контроля задаёт проект, а свидетельства НАКС подтверждают аттестацию технологии.
Как исправляют дефекты
Сначала визуальный контроль. Видимый дефект помечают, участок зачищают до чистого металла, чтобы разглядеть границы. Дальше решают по виду: наплыв снимают и переваривают, подрез глубже допуска вырубают и заваривают, кратер заполняют.
Внутренние дефекты (поры, шлак, непровар) вырубают или вырезают с запасом за пределы дефекта. Трещину вырезают с запасом в любом случае: зачистить её нельзя, только вырезать и переварить. Кромки разделывают заново и переваривают по аттестованной технологии.
После исправления проводят повторный контроль. Объём задаёт проект: минимум ВИК, а если проектом предусмотрены УЗК или радиография, их выполняют после исправления.
Мелкие поверхностные дефекты иногда устраняют зачисткой и подваркой без полной вырезки, если это допускает нормативная документация и проект.
Допустимый дефект и недопустимый: где граница
Границу для дефектов сварных швов задают проект (КМ, КМД) и нормы. ГОСТ Р ИСО 6520-1-2012 только классифицирует дефекты геометрии и сплошности: даёт им название и номер. Сколько какого допустимо, он не решает. Это задают таблицы норм и проект.
ГОСТ 23118-2019 с Изменением № 1 задаёт общие требования к стальным строительным конструкциям и говорит, как принимают сварные соединения. СП 16.13330.2017 отвечает за расчёт и конструирование: по нему видно, какой шов расчётный, работает он на растяжение или на сжатие.
Дефекты делятся на две группы. Первые нормируются по размеру: пора до определённого диаметра и в определённом количестве на участке шва, подрез глубиной до допуска, местная вогнутость или выпуклость. Вторые не допускаются ни в каком размере: трещина любой длины, непровар в шве, работающем на растяжение, прожог.
Универсальной цифры «одна пора на метр» не существует. Допуск зависит от толщины металла, от того, расчётный шов или конструктивный, от того, как нагружено соединение. Цифру берут из таблиц норм и из проекта под конкретное соединение. Проект задаёт и объём контроля: сплошной или выборочный, каким методом.
Шов несущего каркаса с дефектом за границей допуска мы не подкрашиваем и не замазываем. Если ВИК или УЗК показал дефект за границей допуска, участок вырезают с запасом за пределы дефекта и переваривают по аттестованной технологии. Дальше повторно проверяют и вносят запись в документ о качестве. Как устроены ВИК, УЗК и РК, мы разобрали в отдельной статье.
По каким нормам классифицируют и принимают швы
Классификацию дефектов задаёт ГОСТ Р ИСО 6520-1-2012. В нём шесть основных групп дефектов: трещины, полости, твёрдые включения, несплавление и непровар, отклонение формы и размера, прочие дефекты.
Типы и конструктивные элементы швов задают ГОСТ 5264-80 для ручной дуговой сварки, ГОСТ 14771-76 для дуговой в защитном газе и ГОСТ 8713-79 для сварки под флюсом. Контроль качества сварных соединений ведут по ГОСТ ISO 17635-2018.
Для стальных конструкций действуют СП 16.13330.2017 (расчёт и конструирование) и ГОСТ 23118-2019 (общие технические условия: материалы, сварка, покрытия, приёмка). ГОСТ 23118 действует с Изменением № 1.
Внешние источники: ГОСТ 23118-2019 на Росстандарте, СП 16.13330.2017 на КонсультантПлюсе.
Как мы не допускаем дефекты на своих объектах
Дефект дешевле не допустить, чем потом вырезать металл. Мы проверяем сертификаты на металл и сварочные материалы, кромки разделываем по чертежу, режим ведём по карте из аттестации, а шов с дефектом снимаем с монтажа и отправляем на повторный контроль.
Швы проверяет аттестованная лаборатория НК ООО «Мастер-Класс», свидетельство № 058А0592 действует до 05.07.2027. Свидетельства и область аттестации собраны в разделе «Допуски». Изделия, которые завод делает под заказ, собраны в разделе «Изделия на заказ».
Завод «Профессионал», Иваново, 2022 год: 3 корпуса, 4 253 т. Одинаковые марки в трёх зданиях: узел унифицирован, одна и та же деталь сваривается по одному чертежу и в первом, и в третьем корпусе.
МЭЗ ГК «Содружество» + элеватор, Курская область, 2021 год: 3 778 т. Изготовление и монтаж в одном контракте: контроль документации, изготовление, отгрузка и монтаж по фазам, брак ловится в цехе, а не на монтаже.
Delfin Industry, завод масел, Московская область, 2022 год: 878 т. КМД проверили до запуска в цех, на объекте ничего не переваривали: проверку сделали до сварки, а не после монтажа.
Читайте по теме
- Контроль сварных швов: методы ВИК, УЗК, РК, МПК, ПВК
- Допуски и лаборатория НК: аттестация сварщиков и область работ
- Металлические фермы: как сваривают узлы
- Сварная или горячекатаная балка: что выбрать
- Изготовление металлоконструкций: производство и контроль
- Документация на металлоконструкции: ППР, КМД, акты
Частые вопросы
Что такое дефект сварного шва?
Дефект сварного шва: отклонение геометрии и сплошности металла шва от требований норматива и проекта. К ним относят поры, шлак, непровар, подрез, трещину и другие. Классифицируют их по ГОСТ Р ИСО 6520-1-2012.
Какие дефекты сварных швов бывают чаще всего?
Чаще всего встречаются поры, шлаковые включения, непровар, подрез и кратер. Они связаны с подготовкой кромок, режимом сварки и состоянием электродов.
Чем опасен подрез?
Подрез уменьшает сечение металла у кромки шва и работает как концентратор напряжений. Под нагрузкой от него идёт трещина, поэтому подрез глубже допуска вырубают и заваривают, а потом зачищают.
Можно ли заварить дефект без вырезки?
Можно, но только мелкие поверхностные дефекты: зачисткой и подваркой. Подрез глубже допуска вырубают и заваривают, внутренние дефекты вырезают с запасом и переваривают по технологии.
Какой дефект считается допустимым?
Допустимым считают дефект, который по размеру и количеству не выходит за таблицы норм и требования проекта. Трещины, непровар в шве, работающем на растяжение, и прожог не допускаются ни в каком размере.
Какой ГОСТ классифицирует дефекты сварных швов?
ГОСТ Р ИСО 6520-1-2012 классифицирует дефекты геометрии и сплошности металла по шести группам: трещины, полости, твёрдые включения, несплавление и непровар, отклонение формы и размера, прочие дефекты. Контроль качества ведут по ГОСТ ISO 17635-2018, типы и размеры швов задают ГОСТ 5264-80, ГОСТ 14771-76 и ГОСТ 8713-79.
Как проверяют шов после исправления дефекта?
Минимум визуальный контроль, а если проектом предусмотрены УЗК или радиография, их выполняют после исправления. Объём задаёт проект; если заказчик требует больше, это фиксируют в задании.
Следующий шаг
Пришлите чертежи и объём: рассчитаем стоимость изготовления и контроля. Изготовление от 35 000 ₽/т, монтаж от 45 000 ₽/т. Форма заявки ниже.
Цены и состав работ собраны на странице «Цены».
Как завод считает конструкции по чертежам, разобрано в статье расчёт металлоконструкций по чертежам.
Что цех получает на руки, разобрано в статье как устроены чертежи КМД.
Какие документы по сварке нужны заказчику, разобрано в статье аттестация НАКС для металлоконструкций.