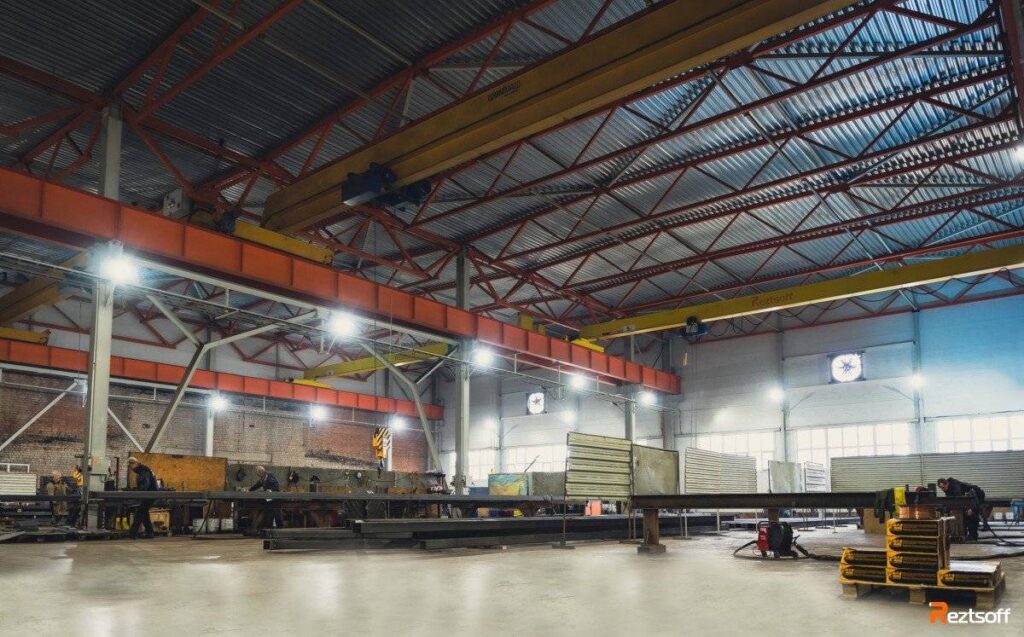
Цикл производства металлоконструкций — это путь от входного контроля металла до отгрузки готовых конструкций. На нашем заводе он состоит из этапов: входной контроль, очистка металла, заготовка и резка, сборка, сварка, окраска, контроль качества, отгрузка. Ниже — что происходит на каждом этапе, каким оборудованием и чем этап закрывается по документам.
Сразу важное условие: чертежи КМД мы не разрабатываем. Принимаем в работу готовый КМ или КМД заказчика, проверяем его на технологичность и говорим о проблемах до запуска, а не после. Если в чертежах есть узел, который на площадке не соберётся, заказчик узнаёт об этом до того, как металл уйдёт в резку.
Этапы изготовления металлоконструкций: коротко
| Этап | Что делаем | Чем закрывается |
|---|---|---|
| Входной контроль | Проверяем металл по сертификатам: марка, толщина, состояние | Сертификаты, журнал входного контроля |
| Очистка металла | Дробемётная очистка листа и профиля от окалины и ржавчины до резки | Контроль поверхности |
| Заготовка и резка | Раскрой лазером, плазмой и пилой, сверление, торцевание | Раскрой по КМД, маркировка деталей |
| Сборка | Собираем узлы, выставляем геометрию и зазоры под сварку | Контроль геометрии до сварки |
| Сварка | Варим по аттестованным технологиям, сварщики НАКС | Сварные соединения, ВИК и УЗК |
| Окраска | Грунт и краска в тёплом цехе | Паспорт покрытия |
| Контроль качества | Входной, производственный и приёмочный контроль | Протоколы, ГОСТ 23118-2019 |
| Отгрузка | Маркировка, погрузка, доставка на объект | Упаковочные листы, транспортные документы |
С чего начинается цикл: приём КМ и входной контроль металла
Производство начинается не со станка, а с чертежей и металла. Конструкторский отдел у нас не проектирует, поэтому КМ или КМД приходит от заказчика или его проектировщика. Мы проверяем чертежи на технологичность: хватает ли длины проката, пройдёт ли узел по габаритам линии, нет ли пересечений, которые на площадке станут проблемой.
Параллельно идёт входной контроль металла. Смотрим сертификаты, марку стали и фактическую толщину. Несоответствие фиксируем и не пускаем металл в работу, пока вопрос не закрыт.
Очистка металла: дробемёт до резки
Металл приходит с прокатного завода с окалиной и поверхностной ржавчиной. Резать и варить такой металл нельзя: окалина крошится под резаком и портит кромку, а ржавчина мешает шву. Поэтому перед пилой и лазером металл всегда проходит дробемётную установку QAT6912 проходного типа — листы шириной до 1 500 мм и профили до 1 000 мм.
После дробемёта поверхность обеспыливают и обезжиривают. Только чистый металл идёт в раскрой — от этого зависит и качество кромки, и качество сварного шва.
Заготовительный участок: резка, сверление, торцевание
Первый производственный участок — заготовительный. Здесь металл превращается в детали. Раскрой ведём лазером и плазмой, в зависимости от толщины и задачи.
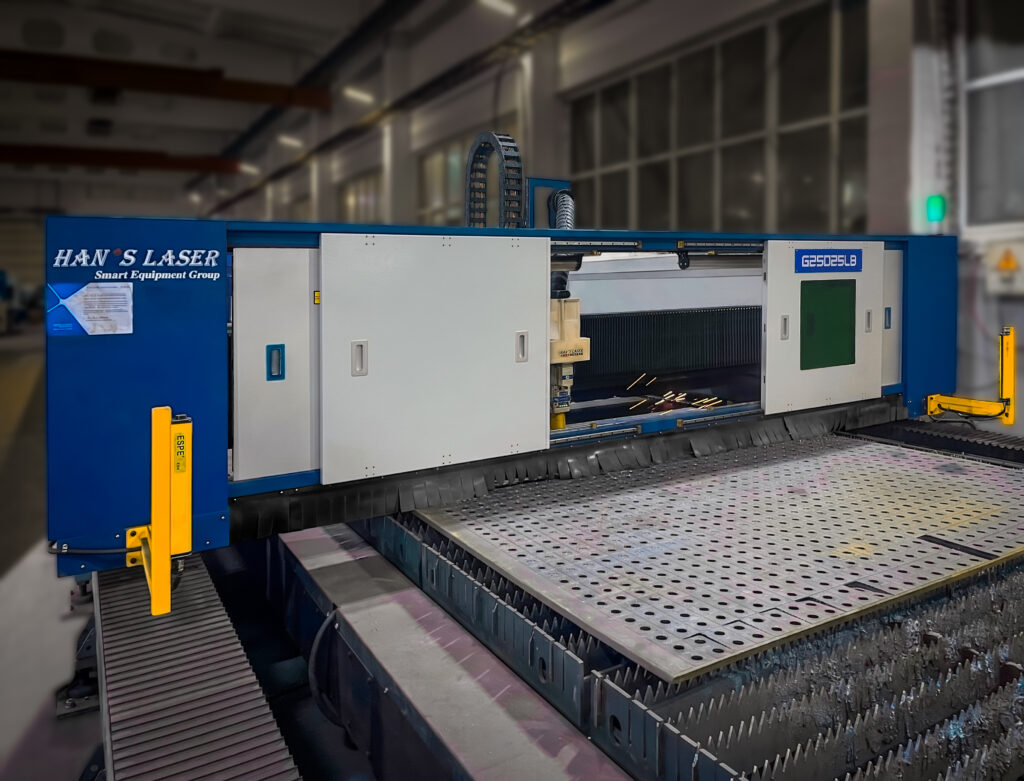
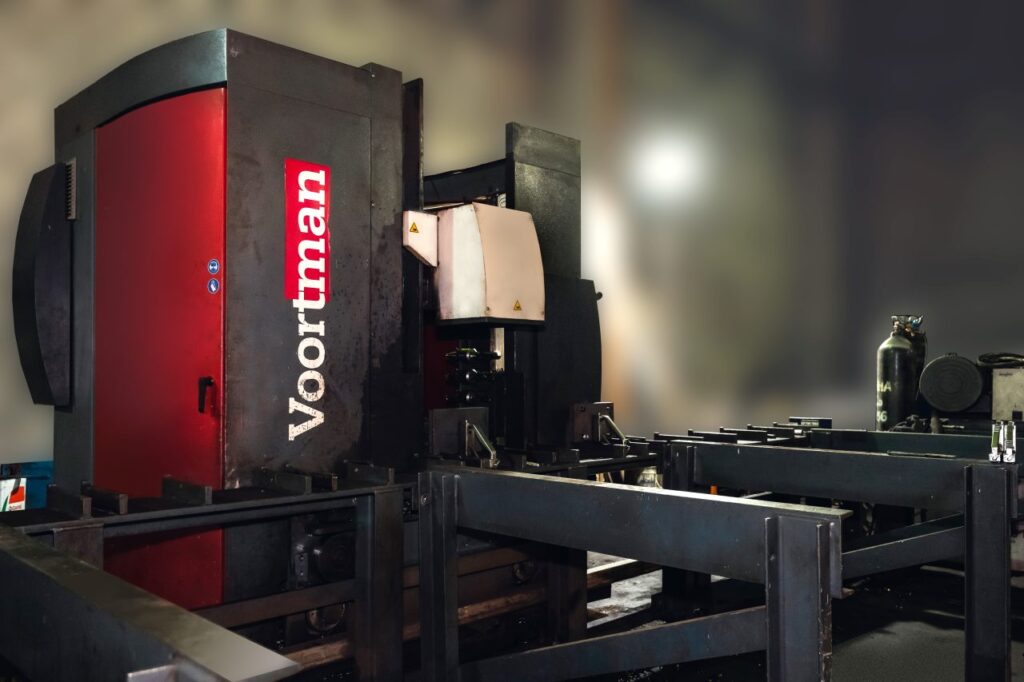
Лазерный комплекс Hans Laser G25025BL режет лист на столе 25 000 на 3 000 мм с точностью до 0,1 мм и скоростью до 80 метров в минуту. Для толстого металла работает плазма: портальные машины Voortman V304 и CNCSG300 режут лист 2 000 на 12 000 мм, плазмой до 40 мм и газом до 200 мм. Профильный прокат и трубу режут ленточнопильные станки Karmetal KMT 700 KDG и Voortman VB 1550, отдельная установка LX Laser 12030X обрабатывает трубу длиной до 12 300 мм и сечением 350 на 350 мм.
Отверстия сверлим на станке Voortman V600 с ЧПУ: высота профиля до 1 050 мм, сверло до 40 мм, точность 0,1 мм. Торцы деталей под сварку обрабатывает торцефрезерный станок ТФС-4М. Полный парк с параметрами — на странице оборудования завода.
Сборка и сварка крупных отправочных марок
На сборочно-сварочном участке из деталей собирают узлы и целые отправочные марки. Здесь работают сварочные полуавтоматы DIGIWAVE III 520, Phoenix 355 и 551 Progress puls, KRAFT MIG REM 400 и Профи MIG 250. Участок позволяет собирать отправочные марки длиной до 16–18 метров и весом единицы до 10 тонн.
Сварщики аттестованы в НАКС, сварка идёт по аттестованным технологиям под конкретный узел. Мы не варим «одинаково всё»: под толстостенный узел и под тонкий лист технологии разные. Подробнее о выборе способа сварки — в статье Сварка металлоконструкций: какие виды для какого узла.
Сварная балка: отдельная линия
Балки, которых нет в сортаменте, варим на линии VOORTMAN NBL EB 1200/800. Она собирает и варит двутавр высотой от 160 до 1 200 мм, с полками до 800 мм и толщиной стенки и полки от 6 до 25 мм, двумя сварочными головками по 150 ампер. Длина стола — 14 и 8 метров.
Когда горячекатаного профиля нужного размера нет, сварная балка закрывает задачу без пересчёта всего проекта. Что выбрать в конкретном случае — разбираем в статье Сварная балка или горячекатаная.
Окраска готовых конструкций
После сварки и контроля конструкцию красят агрегатами ASpro и SPT 1050L высокого давления. Покрасочный цех отапливается собственной котельной на 1 МВт — в цехе держится плюс 25 градусов, поэтому покрытие наносится круглый год, а не только летом. Для заказчика это значит, что сроки не сдвигаются из-за морозов.
Контроль качества на трёх этапах
Контроль идёт тремя шагами. Входной — металл до запуска. Производственный — геометрия узлов и сварные швы по ходу работ. Приёмочный — готовая конструкция перед отгрузкой, по нормативной базе, прежде всего по ГОСТ 23118-2019.
Швы проверяют визуально и ультразвуком. Поясные швы ферм и ответственные узлы проходят УЗК и оформляются протоколом. Как это устроено, подробно — на странице контроля качества и в статье Контроль качества сварных швов.
Отгрузка, доставка и монтаж
Готовые конструкции маркируют, комплектуют по отправочным маркам и грузят. Доставку и монтаж ведём своими монтажными бригадами и своей техникой, без субподряда на площадке. Как изделие доходит до объекта — в статье Доставка металлоконструкций.
Что это значит для заказчика
Цикл производства металлоконструкций стоит разбирать не ради интереса, а чтобы задать подрядчику правильные вопросы: какой входной контроль металла, где и когда проходит дробемёт, какой аттестат у сварщиков, как проверяют швы и чем закрывают приёмку. Ответы на эти вопросы видно в документах, а не в презентации.
Изготовление у нас — от 35 000 рублей за тонну, монтаж — от 45 000 рублей за тонну; металл и работа входят, НДС не входит. Цена считается по КМД, а не «по тоннам на глаз». Минимальный заказ: 50 тонн для Ивановской области и 200 тонн для остальных регионов. Стоимость и условия — на странице цен, о заводе — в разделе о компании.
Вопросы и ответы
Сколько этапов в производстве металлоконструкций?
Основные этапы: входной контроль металла, дробемётная очистка, заготовка и резка, сборка, сварка, окраска, контроль качества и отгрузка. Дробемёт идёт до резки, окраска — после сварки.
Когда металл проходит дробемёт?
До резки, перед пилой и лазером. Дробемёт снимает окалину и ржавчину, чтобы кромка резалась чисто, а сварной шов не получал загрязнений.
Сколько стоит изготовление металлоконструкций?
От 35 000 рублей за тонну, монтаж — от 45 000 рублей за тонну. Металл и работа входят в цену, НДС не входит. Точная стоимость считается по чертежам КМД.
Какой минимальный заказ на изготовление?
50 тонн для Ивановской области и 200 тонн для остальных регионов. При заказе от 1 000 тонн в месяц условия обсуждаются отдельно.
По какому ГОСТу делают металлоконструкции?
По ГОСТ 23118-2019 — он задаёт заводские и монтажные допуски. Дополнительно работаем по решению заказчика и проектной документации.
Разрабатываете ли вы чертежи КМД?
Нет, КМД мы не разрабатываем. Принимаем готовый КМ или КМД заказчика, проверяем на технологичность и предупреждаем о проблемах до запуска в производство.
Как проверяют качество сварных швов?
Визуальным осмотром и ультразвуком. Поясные швы ферм и ответственные узлы проходят УЗК и оформляются протоколом. Сварщики аттестованы в НАКС.