Плазменная резка это термический раскрой листового металла струёй ионизированного газа. На заводе режем лист толщиной 4-100 мм на станках с ЧПУ по картам раскроя из программы Sigma, на основании чертежей КМД. Готовые детали маркируем и передаём на сварочно-сборочный участок. Ниже перечислены принцип работы, что режем, как плазма сравнивается с лазером и газом, какие допуски держим и как идёт работа от чертежа к заготовке.
Что такое плазменная резка
Плазменная резка это вид термической резки, при котором режущим инструментом служит струя плазмы. Между неплавящимся электродом (катодом) и листом (анодом) горит дуга прямого действия. Сжатый газ проходит через сопло, ионизируется в дуге и превращается в плазму. Температура струи доходит до 10 000-30 000 градусов Цельсия, металл плавится за доли секунды. Струя расплавляет металл по линии реза и выдувает расплав из зоны реза. Режутся только электропроводные материалы: сталь, нержавейка, алюминий, медь, латунь, титан. Метод даёт детали любой формы и сложности, включая фигурные контуры и отверстия. Резка идёт без механического контакта инструмента с заготовкой, поэтому контур не зависит от жёсткости резца.
На практике плазмой режут закладные и фундаментные плиты, шайбы, фланцы, косынки, подпятники, проушины и заготовки для сварных конструкций. Это детали, где нужна форма по контуру, а не прямой рез.
Что режем и чем
Заготовительный участок работает с двумя машинами термической резки с ЧПУ: CNCSG300 и Voortman V304. Обе имеют стол 2 000 на 12 000 мм и портал высотой 2 200 мм. На каждой три резака, режимы плазмы и газа. Плазмой режем до 40 мм, газом до 200 мм, общая толщина реза 4-100 мм. Стол позволяет раскладывать на одном листе несколько деталей и резать их за один проход. Три резака сокращают время на крупных листах.
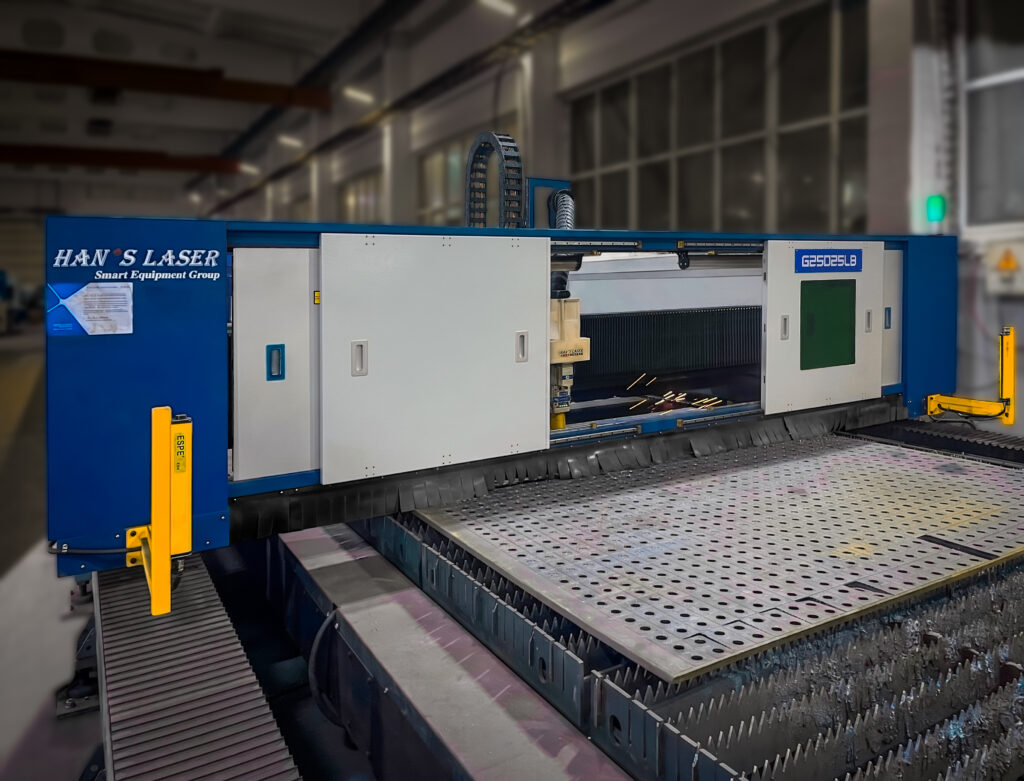
Параллельно в цехе стоит лазер Hans Laser G25025BL: стол 25 000 на 3 000 мм, точность плюс минус 0,1 мм, скорость до 80 м/мин. Лазер берёт тонкий листовой прокат, плазма и газ берут средние и толстые листы.
Материалы, которые режем на плазме: нержавеющая сталь, алюминий, латунь, медь, титан, углеродистая сталь. Мы режем по картам раскроя, которые разработали в программе Sigma на основании чертежей КМД. Готовые детали маркируем и передаём на сварочно-сборочный участок. Мы режем в составе заготовительного участка, а не как отдельную услугу. Мы режем заготовки для своих конструкций и для сторонних заказов. Смотрите, какое оборудование стоит в цехе: Оборудование завода.
Для сторонних заказов режем заготовки по их чертежам КМД или эскизам деталей. Объём бывает разный: пара деталей или полный комплект заготовок для каркаса. В обоих случаях раскрой ведём по карте Sigma, чтобы уменьшить обрезки и не удорожать заказ.
Смежный материал группы: на заводе металлоконструкций Reztsoff плазменная резка описана как этап заготовки с машинами CNCSG300 и VOORTMAN V304. Наша статья написана по своим фактам и дополняет тот материал: Плазменная резка на заводе Reztsoff.
Плазма или лазер
| Параметр | Плазменная резка | Лазерная резка |
|---|---|---|
| Толщина | 4-100 мм (плазмой до 40 мм, газом до 200 мм) | тонкий листовой прокат |
| Точность | классы точности по ГОСТ 14792-80 | плюс минус 0,1 мм |
| Кромка | с небольшим скосом и окалиной, при необходимости зачищается | чистая, без скоса |
| Скорость | высокая на средних толщинах, зависит от материала | до 80 м/мин |
| Материал | любой электропроводный: сталь, нержавейка, алюминий, медь, латунь, титан | листовой металл по техзаданию |
Выбор зависит от задачи. Лазер даёт точный и чистый рез на тонком листе, без последующей зачистки. Плазма и газ закрывают средние и толстые листы, где лазер не работает или работает медленно. Для деталей с фигурным контуром и отверстиями на толстом листе плазма подходит. Для конструкций с крупными пролётами, где нужны заготовки длиной нескольких метров, плазма на столе 2 000 на 12 000 мм закрывает задачу без стыков. На толстом листе плазма выигрывает у лазера по скорости, особенно на простых деталях.
Плазма или газовая резка
Оба режима работают на одних и тех же станках. Плазма универсальнее по материалам: режет нержавейку, алюминий, медь, титан. Газовая резка (кислород) режет углеродистую сталь на больших толщинах, до 200 мм, но медленнее и с большей зоной нагрева. Плазма быстрее на средних толщинах и даёт более узкий рез. На практике мы выбираем режим по материалу и толщине листа, а не по привычке. На тонком листе плазма оставит заметный скос, лазер сведёт его к минимуму. На толстом плазма и газ режут быстрее, чем любой другой термический способ на нашем оборудовании.
От чертежа к заготовке
Начинаем с чертежей КМД или эскизов деталей. Если чертежей нет, работаем по эскизу: рисуете деталь от руки, мы снимаем размеры и согласуем. По ним строим карту раскроя в программе Sigma: раскладываем детали на листе так, чтобы уменьшить обрезки. Карту согласуем с заказчиком. Затем режем на станке с ЧПУ, в режиме плазмы или газа по толщине. Готовые детали маркируем и передаём на сварочно-сборочный участок. Маркируем детали, чтобы они не потерялись при сборке: на крупных объектах заготовок сотни. Если деталь сложная, сначала делаем карту раскроя и согласуем её с вами, потом режем. При расчёте учитываем длину реза и то, как разложить детали на листе: от этого зависит цена заготовки. Читайте, зачем нужны чертежи КМД: Зачем нужны чертежи КМД.
Карта раскроя экономит металл, если мы правильно разложили детали. Заказчик боится обрезков и удорожания при резке. Мы уменьшаем обрезки за счёт раскладки деталей на листе в программе Sigma. Если детали мелкие, мы группируем их на одном листе, чтобы не резать лишний металл. При расчёте мы учитываем длину реза и то, как разложить детали на листе.
Для крупногабаритных конструкций, таких как фермы с пролётами 36 м, точность заготовки важна: ошибка в раскрое превращается в переделку на сборке. Поэтому режем по КМД, а не по эскизам от руки. Один из примеров из нашего портфолио: Ногинский трубопрофильный завод, конструкции длиной 36 м, крупные пролёты. Для таких объектов мы режем заготовки по картам раскроя и маркируем каждую деталь. Читайте, как делают металлические фермы: Как делают металлические фермы.
Допуски и качество кромки
Плазма не даёт точности лазера плюс минус 0,1 мм. Классы точности вырезаемых деталей классифицируют по ГОСТ 14792-80. Кромка после плазменного реза имеет небольшой скос и окалину. Для ответственных соединений кромку зачищают или готовят под сварку. Что держим: геометрию контура, прямолинейность реза, отсутствие прожогов и непрорезов. Что не держим: зеркальную кромку и точность десятых долей миллиметра. Проверяем визуально и замеряем по месту. ГОСТ 14792-80 упоминаем по названию, статус документа на дату публикации не подтверждён. Ссылка на портал Росстандарта: https://protect.gost.ru/.
Для сварных конструкций кромку готовят под сварку: снимают окалину, выравнивают скос, проверяют зазор. Кромку готовят, если деталь пойдёт в ответственный узел. Для серийных деталей мы ведём карточку резки: номер листа, режим, толщину, количество деталей. Это помогает при повторных заказах: не нужно заново подбирать параметры и согласовывать карту раскроя. Это отдельная операция после резки, и её учитывают при планировании сроков.
Как идёт работа
- Получаем чертежи КМД или эскизы деталей.
- Строим карту раскроя в Sigma, согласуем с заказчиком.
- Режем на станке с ЧПУ: плазма или газ по толщине и материалу.
- Маркируем готовые детали.
- Передаём детали на сварочно-сборочный участок.
После передачи деталей в цех сборки начинается сварка и контроль. Если на этапе резки допущена ошибка, она проявится на сборке. После передачи детали идут в сборку без задержки на складе: сварщики проверяют геометрию по монтажной схеме, и только потом приступают к швам. Поэтому раскрой согласуем до запуска в работу, а не после.
Сроки зависят от объёма и загрузки цеха. Не обещаем любую сложность за день: сначала согласуем карту раскроя, потом называем срок. Пришлите чертежи КМД или эскизы деталей: рассчитаем раскрой, срок и стоимость заготовки. Читайте, как идёт изготовление металлоконструкций: Как идёт изготовление металлоконструкций.
Читайте по теме
- Как мы изготавливаем изделия на заказ
- Оборудование завода
- Как идёт изготовление металлоконструкций
- Цены на изготовление
Частые вопросы
Что такое плазменная резка?
Плазменная резка это термический раскрой листового металла струёй ионизированного газа. На заводе режем лист толщиной 4-100 мм на станках с ЧПУ по картам раскроя из программы Sigma, на основании чертежей КМД.
Какие толщины режет плазма?
На наших станках толщина реза плазмой 4-100 мм: плазмой до 40 мм, газом до 200 мм. Лазер Hans Laser G25025BL режет тонкий листовой прокат. Если толщина больше 100 мм, применяем газовый режим или согласуем другую технологию.
Чем плазма отличается от лазера?
Лазер даёт точность плюс минус 0,1 мм и чистую кромку на тонком листе. Плазма и газ закрывают средние и толстые листы, 100 мм и выше, но с небольшим скосом кромки.
Какие материалы режут на плазме?
Нержавеющая сталь, алюминий, латунь, медь, титан, углеродистая сталь. Режутся только электропроводные материалы.
Нужен ли чертёж для резки?
Да. Работаем по чертежам КМД или эскизам деталей. По ним строим карту раскроя в программе Sigma и согласуем с заказчиком.
Какой допуск держит резка?
Классы точности вырезаемых деталей классифицируют по ГОСТ 14792-80. Точность лазера плюс минус 0,1 мм плазма не даёт. Держим геометрию контура, прямолинейность реза, отсутствие прожогов.
Что будет с деталью дальше?
Готовые детали маркируем и передаём на сварочно-сборочный участок. Маркировка нужна, чтобы детали не потерялись при сборке.
Следующий шаг
Пришлите чертежи КМД или эскизы деталей: рассчитаем раскрой, срок и стоимость заготовки. Если нужен расчёт конструкции целиком, отправьте запрос на расчёт металлоконструкций: Как считают металлоконструкции. Смотрите также Как делают металлические фермы. Цены на изготовление смотрите здесь: Цены на изготовление.