Контроль качества сварных швов — это проверка того, что сварное соединение в металлоконструкции соответствует чертежу и нормам, до того как конструкция уедет на площадку. Проверяют три вещи: форму и размеры шва, сплошность соединения и механические свойства металла. Мы делаем это в трёх точках — на входе металла, по ходу сварки и при приёмке готовой конструкции.
Три этапа контроля
Одного контроля в конце недостаточно: если дефект нашли на готовой балке, её возвращают в цех, а это переделка и срыв срока. Поэтому контроль разбит на этапы, и каждый закрывается своим документом.
| Этап | Что проверяем | Чем закрывается |
|---|---|---|
| Входной контроль | сертификаты на прокат, химический состав, механические свойства, геометрия и качество поверхности | запись в журнале входного контроля |
| Операционный контроль | соблюдение технологии сварки, режима, зачистка корня, сборка сборочных единиц | акт освидетельствования сварных соединений |
| Приёмочный контроль | швы, геометрия готового изделия, комплектность, маркировка | акт приёмки, паспорт на изделие |
Какие методы контроля мы применяем
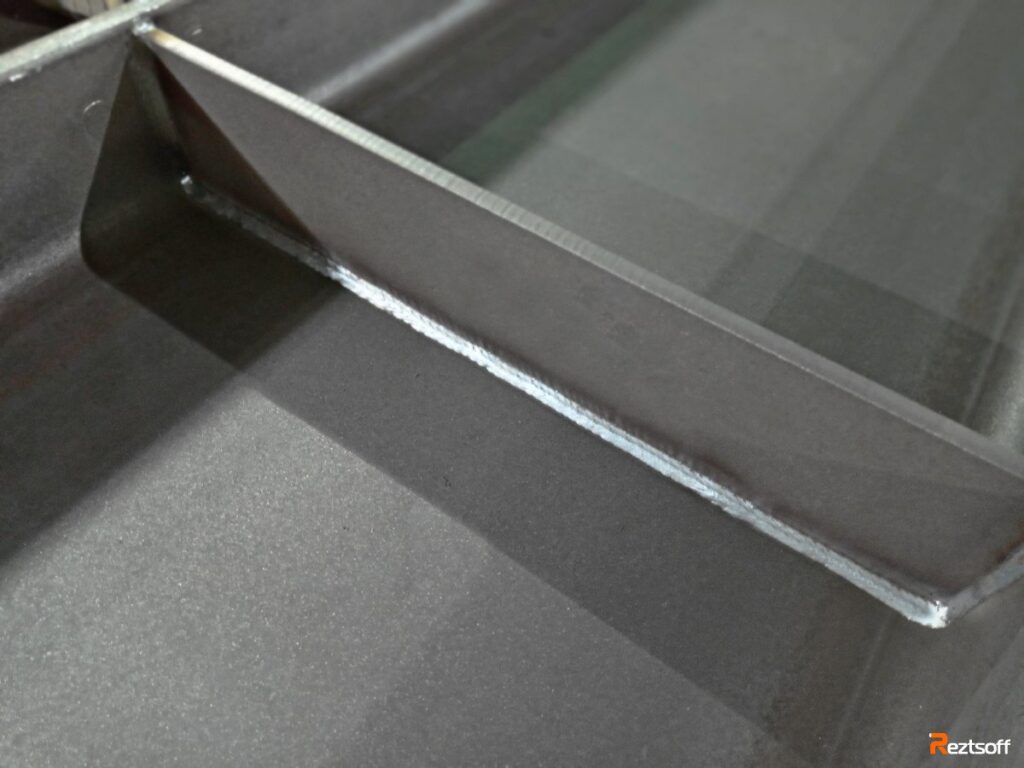
- Визуальный контроль (ВИК). Сварщик и контролёр осматривают шов: заусенцы, прожоги, проплавы, смещение кромок, подрезы, пористость поверхности. Это самый дешёвый метод, но он находит до 80 % видимых дефектов.
- Измерительный контроль. Катет шва, глубина проплава, ширина, высота, длина. Отклонение от чертежа в этих размерах означает, что узел не соберётся на площадке.
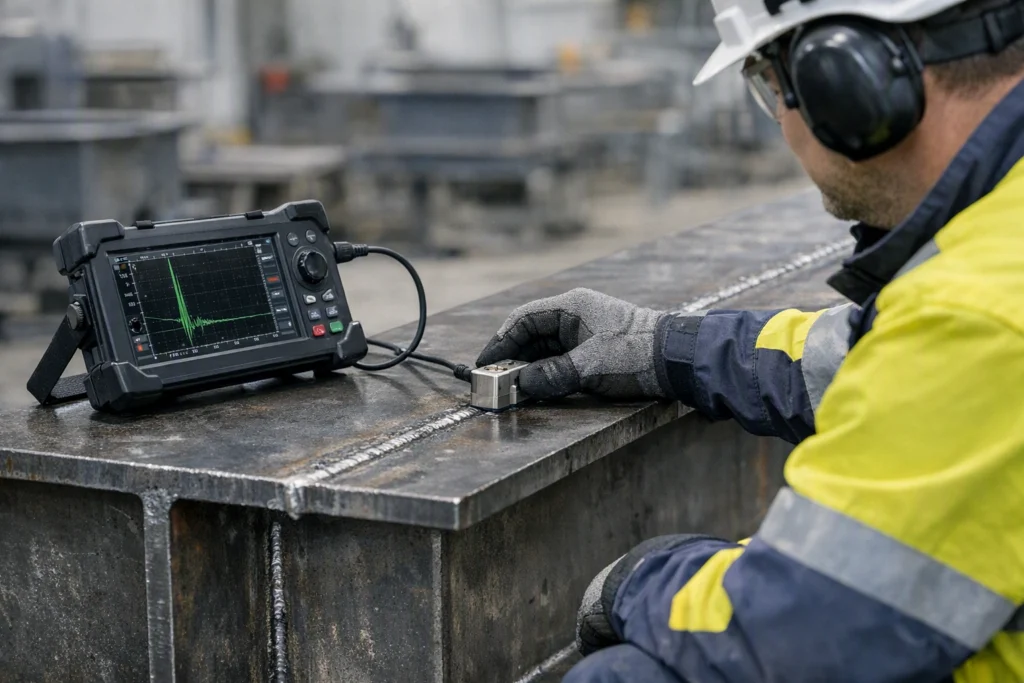
- Ультразвуковой контроль (УЗК). Проверяет сплошность соединения по всей толщине: не проварил ли корень, нет ли пор, трещин, расслоений. Способен найти дефект, который снаружи не виден вовсе.
- Радиационный контроль (РК). Снимок на рентгеновской плёнке или цифровой детектор. Применяется там, где УЗК невозможен: на сложных узлах, на наклонных швах.
- Механические испытания. Разрушающий контроль: вырезают образцы и проверяют предел текучести, временное сопротивление и ударную вязкость сварного соединения.
Категории сварных швов
Требования к шву задаёт проект, а не сварщик. По ГОСТ 23118-2019 «Конструкции стальные строительные. Общие технические условия» швы делятся на категории I, II и III — это высокий, средний и низкий уровень качества. Чем ответственнее узел, тем выше категория и тем строже методы контроля.
Практическое правило: если шов работает на растяжение в критичном узле, ему назначают высокую категорию, и тогда обязательны ультразвуковой или радиационный контроль и выборочные механические испытания. Монтажные стыки колонн и стропильных ферм — обычно в первой зоне внимания.
Ещё одно требование, которое часто забывают: твёрдость металла сварного соединения в монтажных условиях не должна превышать 330 HV. Это ограничение отсекает конструкции, которые при нагреве от сварки стали слишком хрупкими.
Кто имеет право вести сварку
Сварщик без аттестации не допускается к ответственным конструкциям — это не формальность, а требование надзора. Наши сварщики и технологи сварочного производства аттестованы в НАКС, документы опубликованы на странице допусков и лицензий. Технологи ведут карты сварщиков на каждую партию, поэтому видно, кто и какой шов выполнял.
Отдельно про оборудование и присадочные материалы: сварочные автоматы под марки DIGIWAVE, Phoenix, KRAFT MIG, «Профи» и линия VOORTMAN NBL EB 1200/800 для сварных балок. Режим сварки фиксируется в технологической карте, и отклонение от неё — повод остановить работу.
Болтовые соединения
Не каждое соединение сварное. В монтажных стыках широко применяются болтовые соединения, и там своя зона ответственности: положение отверстий, диаметр и класс болтов, момент затяжки. Отверстия под болты делаются на станке с числовым управлением — высота профиля до 1 050 мм, точность 0,1 мм. Смещение отверстия на два миллиметра означает, что стык не стянуть.
Защиту от коррозии в узле тоже проверяют: болт должен быть в вырезе фасонки, а не прижать к плоскости внакладку — иначе между головкой болта и металлом остаётся щель, в которую попадает вода.
Как мы показываем результат
Заказчику передаём протоколы неразрушающего контроля, заключение лаборатории и паспорт на изделие. Если на объекте нужен независимый контроль — приглашайте лабораторию заказчика: мы предоставим доступ и документацию, а результаты будут приниматься без споров.
Отдельно про наш опыт: на складах Сокольского ЦБК поставили 2 473 тонны, на цехе экстракции АО «Орёлмасло» — 400 тонн изготовление и монтаж, на ЦБК контроль швов вели на каждой марке. Подробнее об услуге — на странице контроль качества.
Какие дефекты сварных швов находят на металлоконструкциях
Дефект сварного шва — это отклонение от проекта, из-за которого соединение работает хуже, чем задумано: меньше прочности, раннее разрушение или просто непроходной контроль. Почти все дефекты закладываются не на площадке, а раньше: на сборочном участке и при сварке в цехе. Именно поэтому мы их ловим до отгрузки — см. три этапа контроля.
| Дефект | Как выглядит | Чем обнаруживается |
|---|---|---|
| Непровар | корень шва не сплавлен с основным металлом, в сварке нет полного провара | ВИК, УЗК |
| Поры и пористость | округлые полости в шве или вдоль него, при сильной пористости — сквозные | ВИК, УЗК |
| Твёрдые и шлаковые включения | вкрапления шлака или тугоплавких частиц в теле шва | УЗК, реже — ВИК на шлифах |
| Трещины | тонкие разрывы в шве или у его края, опаснее всего в зоне термического влияния | УЗК, капиллярный контроль, ВИК |
| Подрезы, прожоги, незаплавленные кратеры | канавка вдоль шва, дыра в металле, вогнутый участок в конце шва | ВИК, осмотр, измерение катетов |
| Смещение кромок, неправильный профиль шва | края не состыкованы, горелое или слишком выпуклое тело шва, катет не по проекту | осмотр, измерение катета и высоты |
Смысл разделения простой: первые пять строк — это то, что разрушает соединение или не даёт ему работать по расчёту; последняя — то, что берут в допуск по катету и профилю, если величина в пределах поля допуска. Полностью недопустимые дефекты (трещины, сквозные поры, непровар) устраняются только вырезкой и повторной сваркой — их нельзя «замазать» вторым проходом.
Откуда берутся причины. Непровар и пористость — это режим сварки: скорость, вылет электрода, предварительный подогрев, вентиляция зоны сварки, влажность электродов и подготовка кромок. Смещение кромок и неверный катет — это сборочный участок: прихватки, сборочные приспособления, геометрия. Трещины — самая серьёзная группа, и их профилактика начинается с материалов: для ответственных конструкций мы работаем с проверенными сварочными материалами и ведём журналы сварки, где видно, кто, чем и в каком режиме варил.
Дальше находят дефект одним из трёх способов — визуальным, ультразвуковым или радиографическим; какой метод применяется, зависит от категории соединения. Какой метод к какой категории шва относится, мы разбирали в статье про методы неразрушающего контроля. Результат каждого замера — протокол, а не «запись в журнале у цеха»: что показано, какой вывод, кто принял — всё это часть исполнительной документации, о которой мы писали отдельно в статье про документы на металлоконструкции.
Практический совет заказчику, который сам бывает на площадке. Если бригада предлагает «проверить швы выборочно» на конструкциях, работающих под нагрузкой или на проходе, это не компромисс, а риск. Объём контроля задаёт категория соединения, и она записывается в КМ или КМД — сварить соединение «как получится» конструктив не позволяет, потому что категория и способ контроля являются частью проекта.
Частые вопросы
Можно ли сдать металлоконструкции без протоколов контроля?
Технически приёмка возможна, но подписать акт без документов рискованно: при споре по разрушению конструкции у заказчика не будет документов, подтверждающих, что швы проверялись. Мы передаём протоколы по каждому изделию.
Чем визуальный контроль отличается от ультразвукового?
Визуальный осматривает поверхность шва и находит открытые дефекты: поры, подрезы, прожоги. Ультразвуковой проходит по всей толщине и находит внутренние несплошности — непровар, поры и трещины внутри соединения, которые снаружи не видны.
Что такое категория сварного шва и кто её назначает?
Категория I, II или III задаётся проектом на основании условий работы узла. Категория I — высокий уровень качества, для неё обязательны УЗК или РК и выборочные механические испытания. Сварщик категорию не выбирает.
Что проверяют при входном контроле металла?
Сертификаты на прокат, химический состав, механические свойства, а также геометрию профиля и качество поверхности. Если прокат без документов или с отклонениями по геометрии — его не пускают в производство.
У вас есть аттестация НАКС?
Да, сварщики и технологи сварочного производства аттестованы в НАКС. Документы и область аттестации выложены на странице допусков — можно проверить до заключения договора.
Можно ли заказать только контроль швов на уже готовых конструкциях?
Да, у нас есть аттестованная лаборатория неразрушающего контроля. Задайте объём, материал и что именно нужно проверить — скажем, какие методы применимы к вашему случаю и в каком объёме.