
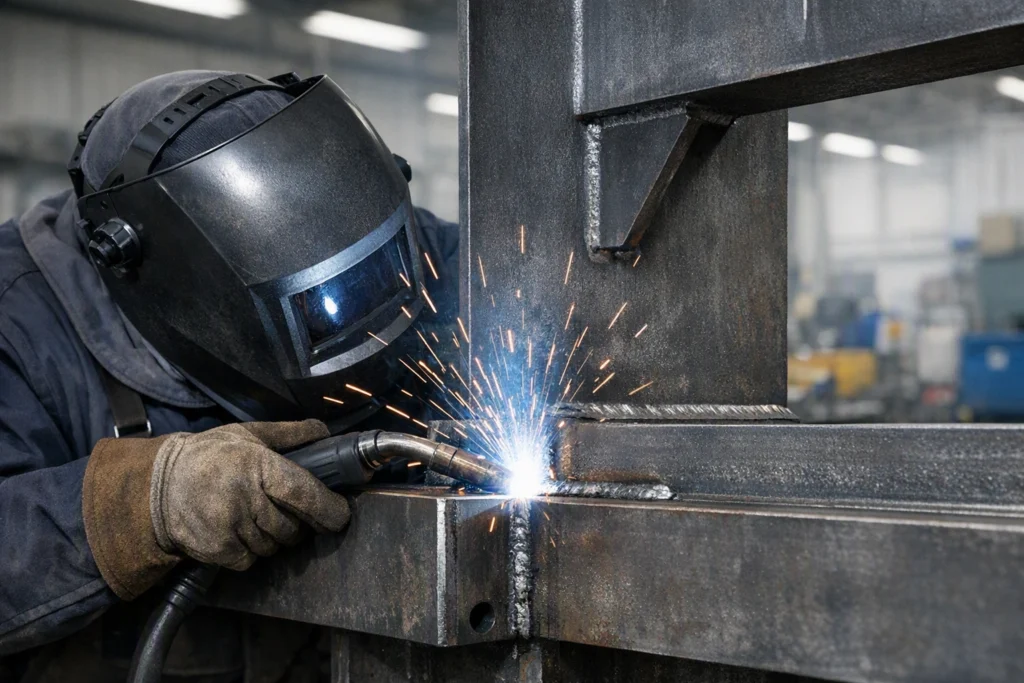
В цикле изготовления сварных металлоконструкций шесть этапов. Мы рассмотрим
третий, который идёт после резки заготовок и до передачи элементов в монтаж — это сварка металлоконструкций.
Есть несколько технологий сварки. От выбора сварочной технологии, как и от
квалификации сварщика, зависят производительность, повторяемость геометрии,
качество соединений и объём доработок на объекте.
Главный принцип: одного «лучшего» способа сварки для всех
металлоконструкций не существует. Для серийных балок выгодна
автоматизированная линия, для типовых узлов — полуавтоматическая сварка сварка металлоконструкций, а для
нестандартных и монтажных соединений часто необходима ручная работа сварщика.
Требования к стальным строительным конструкциям установлены в СП 16.13330.2017 «Стальные конструкции». Способ сварки, тип соединения, сварочные материалы, положение шва и
требования к контролю должны определяться проектной и технологической
документацией.
Применение основных методов сварки металлоконструкций
Ручная сварка металлоконструкций MMA
Сварка металлоконструкций электродами выполняется так: сварщик вручную ведёт электрод вдоль
соединения и формирует шов. Метод применяют для нестандартных соединений,
монтажных стыков, сложных примыканий, ремонтных работ, единичных деталей и
узлов с ограниченным доступом.
Главное преимущество MMA — гибкость. Ограничение — высокая зависимость
качества от квалификации сварщика, подготовки кромок, соблюдения режима и
состояния электродов. Ручная сварка металлоконструкций электродами для металлоконструкций годится только с последующим контролем шва. Швы, выполненные разными сварщиками, могут казаться
одинаковыми, но при этом держать разную нагрузку. Типы и размеры соединений
для ручной дуговой сварки сталей приведены в ГОСТ 5264-80.
Сварка металлоконструкций полуавтоматом MAG
Это механизированная сварка плавящейся проволокой в защитном газе: проволока
подаётся автоматически, а сварщик управляет горелкой. В отличие от сварки
цветных металлов (MIG), для сборки строительных каркасов из углеродистой стали применяется именно MAG сварка металлоконструкций полуавтоматом в среде активного газа или газовых смесей.
MAG — основной производительный метод для повторяющихся соединений ферм,
каркасов, рам и серийных узлов. Он обычно быстрее ручной сварки и даёт
стабильный результат при одинаковой подготовке деталей и настройке режима.
Требования к соединениям в защитных газах приведены в ГОСТ 14771-76.
Механизированная и автоматическая сварка металлоконструкций (сварочные линии)
При механизированной сварке применяются механизмы под управлением человека;
при автоматической оборудование перемещает сварочную головку по заданной
траектории без ручного ведения по всей длине шва. Сварщик задаёт параметры и
контролирует процесс. На заводе так работает
линия Voortman NBL EB 1200/800
— она сваривает балки в диапазоне высот сечения h=160–1200 мм. Базовые
определения приведены в ГОСТ 2601-84; терминологию сварных соединений
систематизирует ГОСТ Р ИСО 17659-2009.
Автоматизированные линии применяют для серийных балок, длинных прямолинейных
швов и конструкций с устойчивой геометрией. Их преимущество — повторяемость
параметров и геометрии на всей партии. Соответствие шва требованиям проекта
подтверждается контролем, а не только степенью автоматизации.
Роботизированная сварка металлоконструкций
Эффективна при крупной серии одинаковых деталей, когда есть точная оснастка и
стабильная номенклатура. В строительной отрасти она применяется реже, чем в
машиностроении: изделия часто выполняются под конкретный проект, у них разная
геометрия, разные узлы примыкания под конкретное здание.
Остальные методы сварки металлоконструкций
Всего в промышленности насчитываются десятки видов сварки — от лазерной до
ультразвуковой и сварки взрывом. Однако для тяжелых металлоконструкций
большинство из них либо не подходят по толщине металла, либо экономически
нецелесообразны. Из узкоспециализированных методов в строительной сфере
изредка применяются два: аргонодуговая сварка (TIG) — для нержавеющих
элементов, где критически важна чистота шва без окалины, и автоматическая
сварка под флюсом — для толстого проката, где требуется глубокий провар за
один проход. Но на практике 95% задач в этой отрасли закрывают базовые методы,
описанных выше.
Подготовка деталей к сварке
Качество сварного соединения начинается до зажигания дуги. До начала работ
должны быть определены проектом и технологией:
- тип соединения и форма разделки кромок;
- зазор и допустимое смещение деталей;
- очистка зоны сварки от масла, ржавчины, влаги и загрязнений;
- правильная сборка и прихватки;
- марка и состояние электродов, проволоки, защитного газа или флюса;
- последовательность наложения швов и проходов.
Ошибки на этом этапе могут вызвать непровар, пористость, трещины, подрезы и
отклонения геометрии даже при использовании современного оборудования.
Как мы выбираем технологию
Технология сварки металлоконструкций на заводе зависит от типа задачи. На
повторяющихся сериях (балки) — механизированная линия Voortman, которая даёт
одинаковую геометрию шва на всей партии. На нестандартных узлах и монтажных
стыках, которые отличаются от проекта к проекту, сварку ведут сварщики с
аттестацией НАКС. Какой именно метод (ручная или полуавтоматическая)
применяется на конкретном узле, зависит от его геометрии и определяется
технологом на этапе производства. Все швы, независимо от метода, проходят
одинаковый контроль: неразрушающий контроль (НК) ещё на этапе производства. На
объект уходит комплект с протоколами контроля.
Что важно заказчику
Технология сварки влияет на объём работ на строительной площадке. Чем выше
заводская готовность и точнее изготовлены элементы, тем меньше сложных
операций потребуется на высоте, в стеснённых условиях и при неблагоприятной
погоде.
На партии одинаковых балок ручная сварка может быть медленнее, дороже и менее
повторяемой, чем работа на линии. Для единичного нестандартного узла,
наоборот, попытка применить неподходящую автоматизацию приводит к лишним
затратам или необходимости переварки.
Примеры ошибочных технологических решений:
-
Выбор ручной сварки для типовой серии (например, 40 одинаковых балок). Ведет
к росту трудозатрат, срыву сроков и нестабильной геометрии шва из-за
человеческого фактора. Автоматизированная линия на таком объеме отработала
бы быстрее, дешевле и с гарантированным качеством. -
Попытка автоматизировать сварку нестандартного узла. Роботизированный
комплекс не адаптирован под штучные элементы сложной конфигурации. Результат
— дефекты проплавления, гарантированный отказ лаборатории НК в выдаче
протокола качества и дорогостоящие работы по исправлению брака.
При выборе подрядчика стоит запрашивать:
- какие способы сварки предусмотрены для основных соединений;
- какие швы выполняются на заводе, а какие — на объекте;
- какой контроль качества предусмотрен;
-
какие протоколы и исполнительные документы передаются вместе с
конструкциями.
Что выбрать — коротко
| Задача | Метод | Почему |
|---|---|---|
| Серийные однотипные балки (партия по одному чертежу) | Механизированная (линия Voortman, h=160–1200мм) | Повторяемость параметров, геометрии и высокая производительность |
| Нестандартный пространственный узел | MMA или MAG по технологии | Работа при сложной геометрии и ограниченном доступе |
| Монтажный стык на объекте | ПMMA либо MAG при защите от ветра | Приспособленность к реальным условиям монтажа |
| Серийные однотипные соединения ферм/каркасов, стандартная геометрия | Полуавтоматическая MAG | Быстрее ручной сварки, стабильно на повторяющихся соединениях |
| Большая серия одинаковых деталей | Роботизированная сварка | Оправдана при стабильной геометрии и крупном объёме |
Частые вопросы
Какой метод обеспечит максимальную прочность шва при динамических и ветровых
нагрузках?
Надежность конструкции зависит от точного соблюдения технологии под конкретные
задачи проекта. Для длинных несущих элементов (например, балок) мы используем
автоматизированные сварочные линии, что исключает человеческий фактор,
гарантируя идеальную глубину сплавления металла и стабильность шва по всей
длине. Для сложных, объемных узлов, где важна высокая пластичность соединения
при вибрациях, привлекаются наши лучшие сварщики. Они варят строго по
технологическим картам, где заранее просчитаны все будущие нагрузки на здание
или мост.
Как вид сварки влияет на скорость и стоимость монтажа на строительной
площадке?
Главный способ сэкономить бюджет и сократить сроки — перенести максимум работы
со стройплощадки в заводские цеха. На заводе внедрена потоковая автоматизация,
которая выполняет задачи в разы быстрее и дешевле ручного труда. Мы привозим
на объект элементы высокой заводской готовности. Это сводит к минимуму сложные
и дорогие сварочные работы на высоте, на морозе или в дождь. На монтаже
остаются только обязательные стыки, которые наши технологи проектируют так,
чтобы их можно было собрать быстро и без потери прочности.
Какими методами и по каким стандартам проверяется качество готовых соединений?
Мы варим строго по ГОСТ, а качество оценивается по государственным
строительным нормам и СП. В сертифицированной лаборатории НК продукция проходит многоступенчатую проверку: визуальный,
измерительный, ультразвуковой и радиационный контроль. Мы ведем входной,
операционный и приёмочный контроль на всех этапах производства. Обязательная
аттестация технологий сварки (КС, КСМ) и квалификационный контроль каждого
сварщика в системе НАКС гарантируют надежность даже для технически сложных
объектов. Заказчик получает независимый контроль качества и полный пакет
исполнительной документации с протоколами лаборатории.
Нормативные документы
- СП 16.13330.2017 «Стальные конструкции»
- ГОСТ 5264-80 «Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры»
- ГОСТ 14771-76 «Дуговая сварка в защитном газе. Соединения сварные»
- ГОСТ Р ИСО 17659-2009 «Сварка. Термины многоязычные для сварных соединений»
- ГОСТ 3242-79 «Соединения сварные. Методы контроля качества»
Пришлите чертежи КМД — на заводе определят, какой тип сварки нужен под ваши узлы, и укажут это в расчёте вместе со сроком и стоимостью.